 jp
 English
 中文简体
 Español
 русский
 Français
 عربى
 Deutsch
 Português
 日本語
 한국어
 italiano
Shengya
Shengya
Shengya
Shengya
Shengya
Shengya
Shengya
Shengya
Shengya
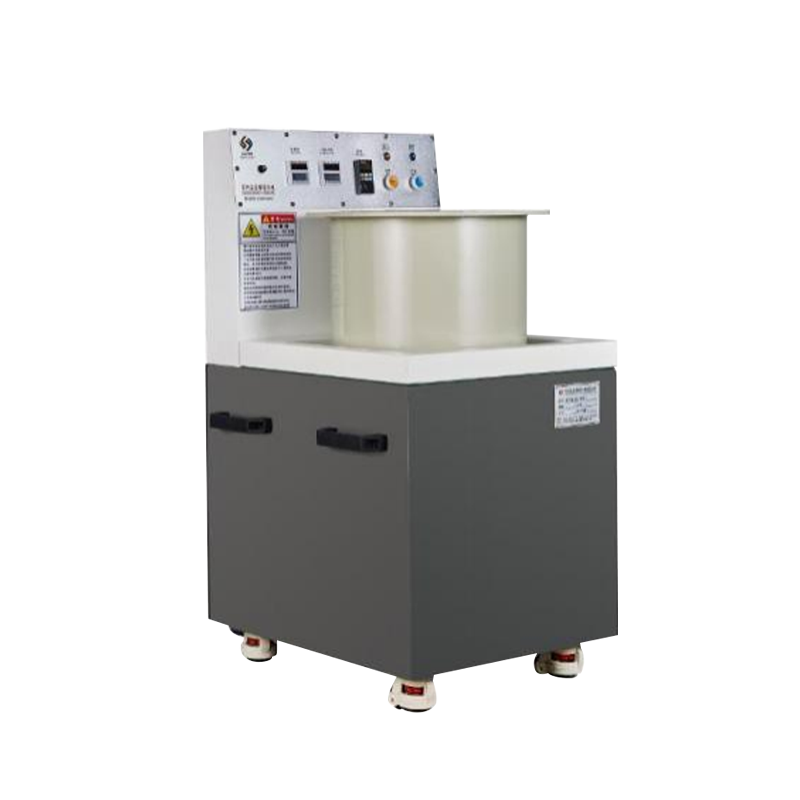
A 磁気バリ取り機 これは、ほとんどの金属加工店がよく知っている、バリができやすく、一貫して除去するのが難しい問題を解決します。ヤスリ、スクレーパー、ブラシ、振動ボウルはすべてある程度機能しますが、オペレーターの感覚に依存し、内部機能と格闘し、長い加工時間を費やして維持した公差を静かに損なう可能性があります。
磁気バリ取りは別の方法で行います。固定エッジに研磨剤を押し付けるのではなく、回転磁場を利用して部品上で何千もの小さなステンレス鋼のピンを移動させます。ピンは、クロスドリルやねじ切りなど、どこに進んでも形状に従い、そのサイクルは機械工の手首ではなくレシピに基づいて実行されます。
磁気バリ取り機の働き
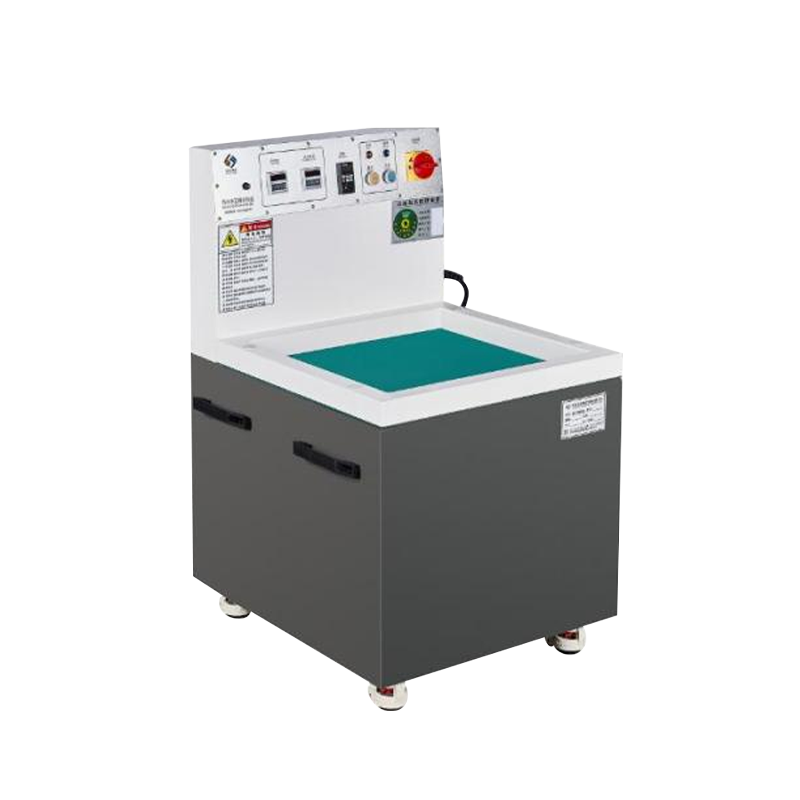
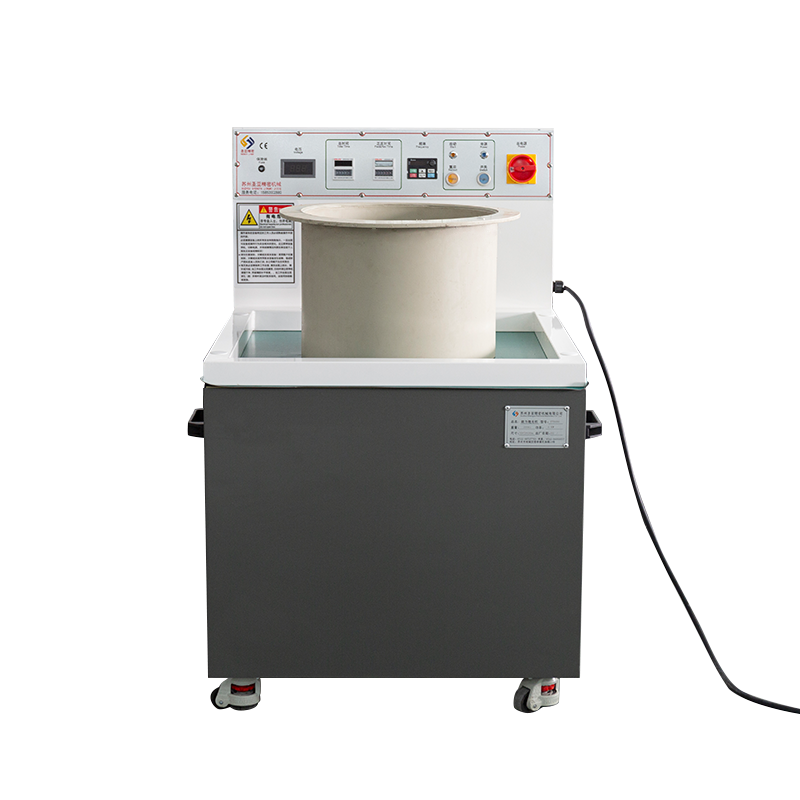
ハードウェアの説明は簡単です。溶接されたステンレス鋼タンクには、ワークピース、ステンレス鋼媒体の充填、水、および少量の化合物が保持されます。その下では、1 つまたは複数のモーター駆動のディスク アセンブリが回転し、移動磁場を生成します。ピンはそのフィールドに従い、到達できるあらゆる表面を転がったり、転がったり、滑ったりします。
プロセスが公差に優しい理由
磁気仕上げは、一度の強力なパスではなく、数千回の軽い接触によって材料を除去します。鋭利なエッジは、多くの場合、数ミクロンから数分の 1 ミリメートルまで、徐々に丸みが付けられますが、平らな面や穴にはほとんど触れません。回転バレル内で発生するようなクランプ力や研削砥石からの局所的な熱、部品間の衝撃はありません。
この組み合わせが、このプロセスが、繊細、薄肉、ねじ切り、クロスドリルなどの扱いにくい部品に適している理由です。メディアのサイズは、部品の最小のフィーチャーに合わせられます。小さな穴や細いネジには細いピン、より重いバリや開いた表面には大きなピンまたは成形メディアが使用されます。
なぜ結果が繰り返されるのか
培地混合、化合物濃度、サイクルタイム、および負荷パターンが確立されると、実行が繰り返されます。同じ負荷が入り、同じサイクルが実行され、同じエッジが出ます。これが、磁気機械と、3 人のオペレーターが自分のレベルで最善を尽くしているベンチの本当の違いです。プロセスは文書化されているため、月曜日の朝または金曜日の午後、シフトの誰でも繰り返すことができます。
この分野、メディア、化合物が連携して機能する様子をより詳しく知りたい場合は、詳細を平易な言葉で解説しています。 磁気バリ取りポリッシャーの仕組み .
店舗が手作業によるバリ取りを代替する理由
手作業によるバリ取りは悪いプロセスではありません。これは、繰り返しの作業で一貫性のない結果が得られる、単にコストのかかる方法です。以下の表は、ショップがパーツ ファミリを磁気マシンに移動するときに通常変更される内容をまとめたものです。
| 何が変わるのか | 手作業によるバリ取り | 磁気バリ取り機 |
|---|---|---|
| エッジの一貫性 | オペレーターや疲労度によって異なります | バッチ全体で均一 |
| 内部機能 | 到達するのが困難または不可能 | メディアが穴やネジ山に流れ込む |
| 次元リスク | やすりマークとオーバーラウンド | 半径を制御し、公差を保持 |
| バッチあたりの労働力 | 一度に 1 つのパートをすべてシフトします | ロード、実行、アンロード、次に進む |
| 暑さとストレス | 局所加熱と加圧 | クールでストレスの少ないアクション |
| 再現性 | スキル次第 | レシピとサイクルタイムによって設定 |
機械と部品のマッチング
すべての磁気マシンはタンクを中心に構築されており、タンクは部品を中心に構築される必要があります。有益な質問は、機械の大きさではなく、1 回の負荷に部品ファミリーがどれだけ収まるか、および 1 サイクルにどれくらい時間がかかるかということです。ほとんどの問い合わせは 2 つの大きなカテゴリでカバーされます。
ラボグレードの小規模バッチ作業
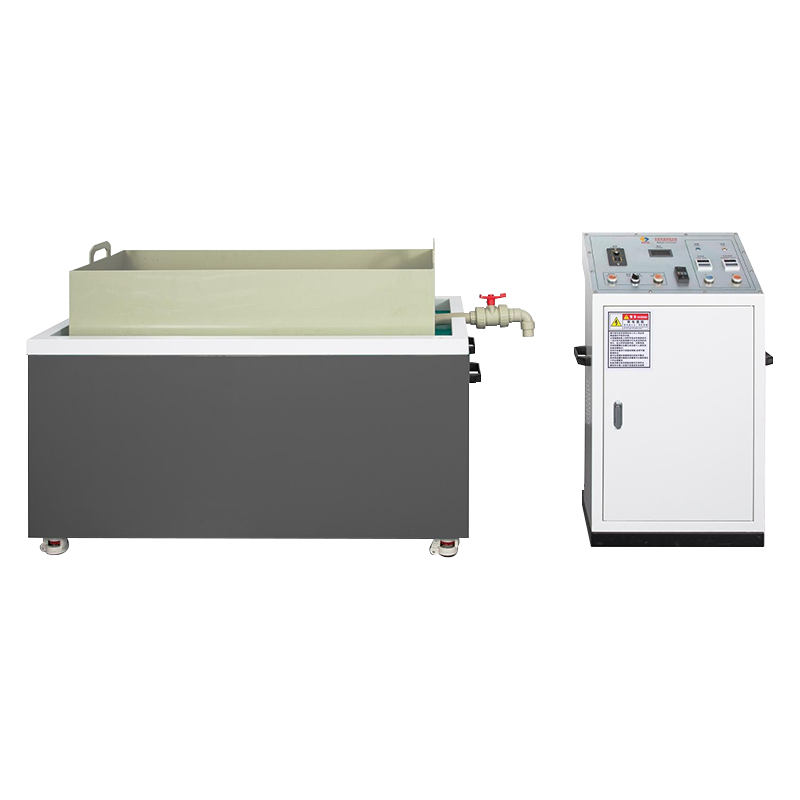
プロトタイプ、サンプルの実行、小型精密コンポーネント、研究作業には、コンパクトなラボグレードのユニットが合理的です。小さなタンク、上質な培地、素早い切り替えにより、生産ラインを稼働させる前にプロセスをテストできます。 SY8080 ラボグレードの少量バッチ精密磁気バリ取り研磨機は、まさにこの役割のために設計されており、多くの場合、磁気仕上げが部品に適しているかどうかという質問に答える機械です。
標準的な工業用バッチ作業
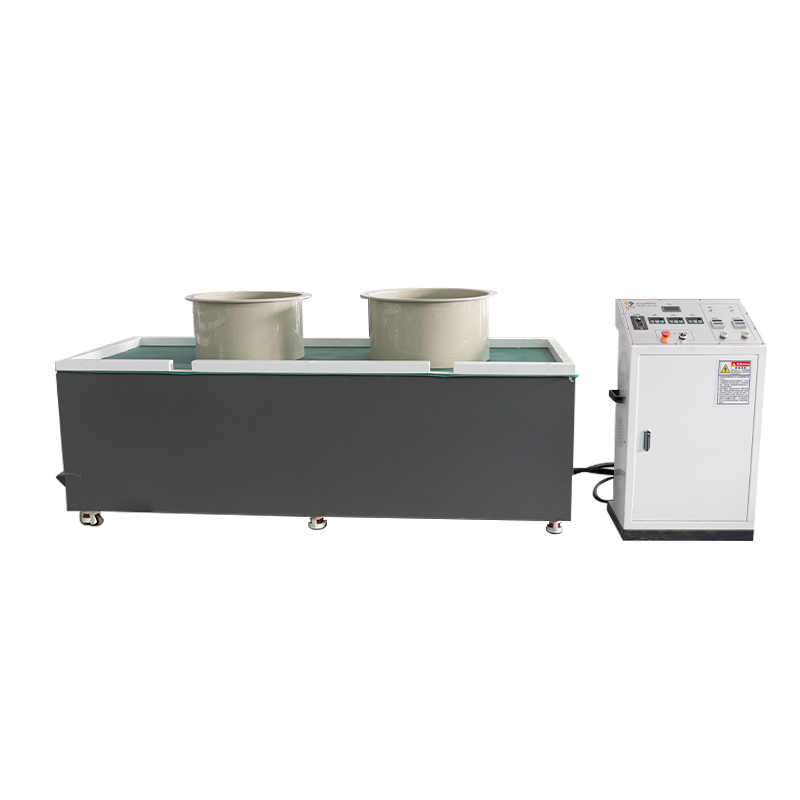
小型から中型の部品を繰り返しバッチ処理する場合は、標準的な産業用機械が主力となります。タンクの容積は、1 人のオペレーターがバッチをロードし、サイクルを開始し、機械がエッジを仕上げている間に他の作業を開始できるようにサイズ設定されています。 SY8120 などのモデルはこのパターンによく適合し、幅広の SY1080 または高耐久性の SY8180 は、より多くの容量または負荷あたりの設置面積が大きいショップに対応します。
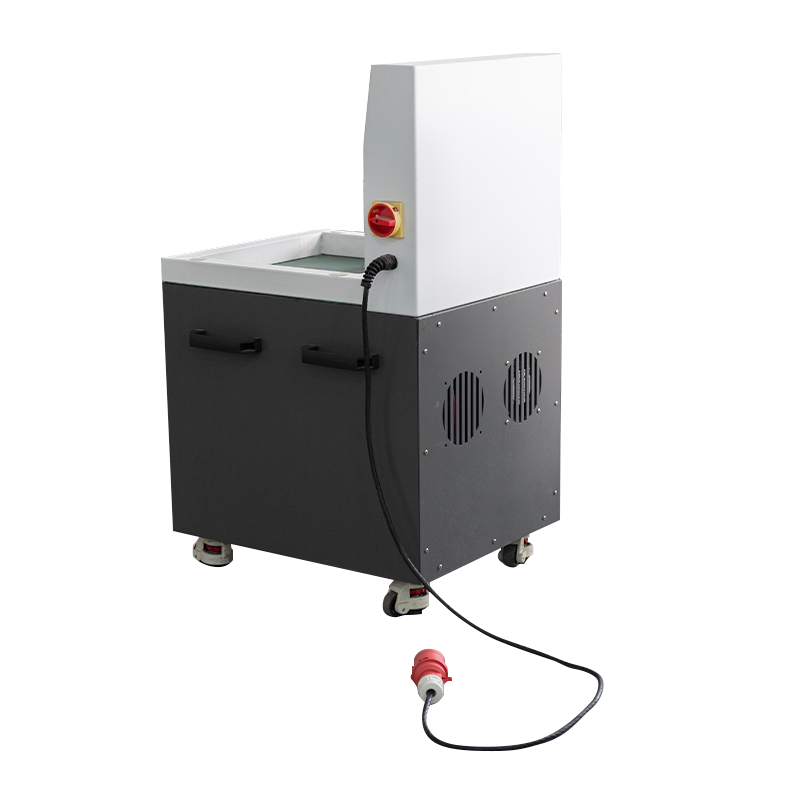 SY8120 標準工業用磁気バリ取り研磨機 3KW モーター、520×520mm テーブル、バリ取りと研磨用の 400/450mm 容器を備えた、小規模から中規模のリピートバッチ向けの生産主力製品です。 製品を見る→
どちらのサイズを検討する場合でも、使用可能なタンクの寸法、ドライブの定格最大負荷重量、出力目標を達成するために必要なサイクル タイムという 3 つの数値を自分の部品と照らし合わせて確認してください。部品には適合してもタクトタイムを逃した機械は、やはり間違った機械です。
パーツが長い、広い、または重い場合
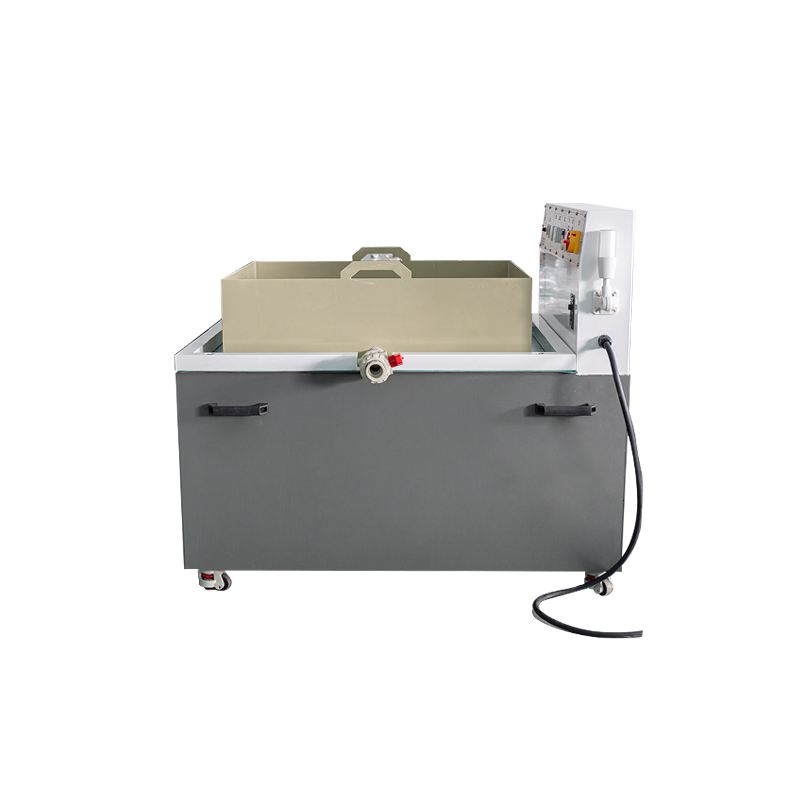
長いシャフト、レール、押し出し材、プレート、溶接されたフレームは、四角いタンクに快適に収まりません。ここで水平往復設計が活躍します。ベッドは延長され、タンクは浅くて長く、磁場がその長さに沿って作用しながらワークピースがサポートされます。
製品ラインナップは、SY1200 ロングベッドおよび SY1400 エクステンデッドベッドマシンから、デュアルドライブ SY1800 および 2 メートルクラスの SY2200 を経て、およそ 2 ~ 6 メートルの部品向けに構築された SY2800 までとなります。のこぎりから届いたレールや、標準的なタンクに合わせて切断できない機械加工されたプレートのバリ取りを行う製造業者にとって、ベッドの余分な長さが、機能するプロセスと存在しないプロセスの違いになります。
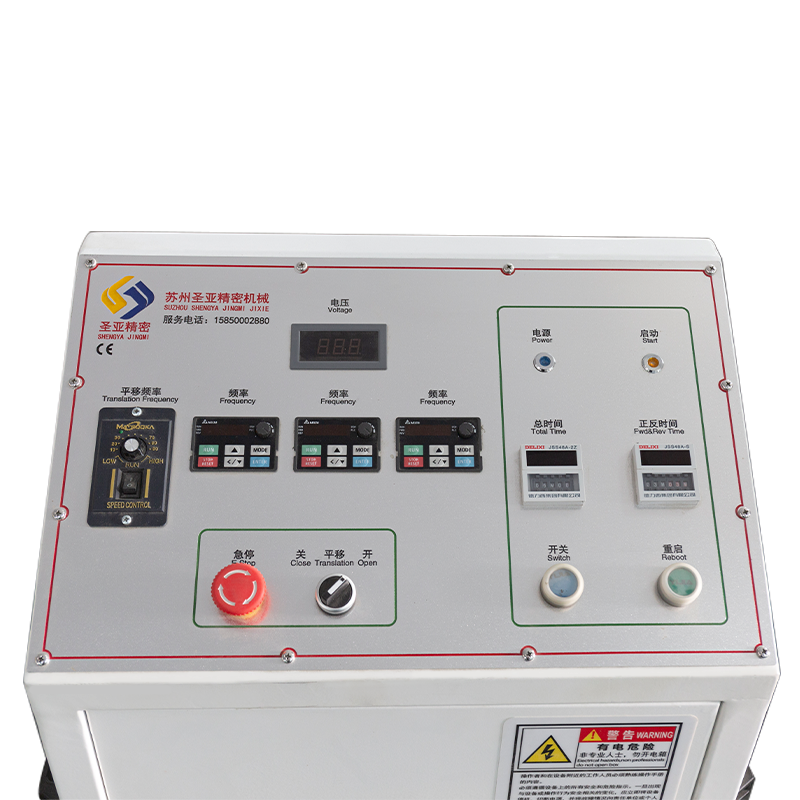 SY2800 トライドライブメガクラス超長尺磁気バリ取り研磨機 2.5 メートルを超える超長部品用に設計されており、3 つの 4.0KW モーター、2700×620mm のプラットフォーム、均一な仕上げのための 2600×500×250mm の容器を備えています。 製品を見る→
パーツを適切にサポートすることは、タンクのサイズと同じくらい重要です。長いコンポーネントがサイクル中にたるんだりずれたりすると、メディアが均等に接触せず、一方の端のエッジが他方の端とは異なって見えます。
インライン生産への移行
ある時点で、バッチ処理がボトルネックになります。量が増加し、部品が移動できるほど小さい場合、パススルー機械を使用すると、バリ取りを別の作業ではなくラインの一部にすることができます。部品は一方の端から入り、磁場中を移動し、バリ取りと洗浄が行われて出てきます。タンクに手動で積み込む必要はありません。
これは、SYP シリーズなどの連続パススルー設計の背後にあるロジックであり、仕上げを既存の生産フローに直接統合する店舗向けの自動組立ライン磁気研磨機の背後にあるロジックです。連続動作よりもステーションあたりのスループットが重要な場合、デュアルステーション SYFZ600 と自動傾斜往復運動 SYFZ30 は、より重い負荷、より高い時間あたりの生産量、そして機械の前に立っているオペレータへの依存度の低下という中間の道を提供します。
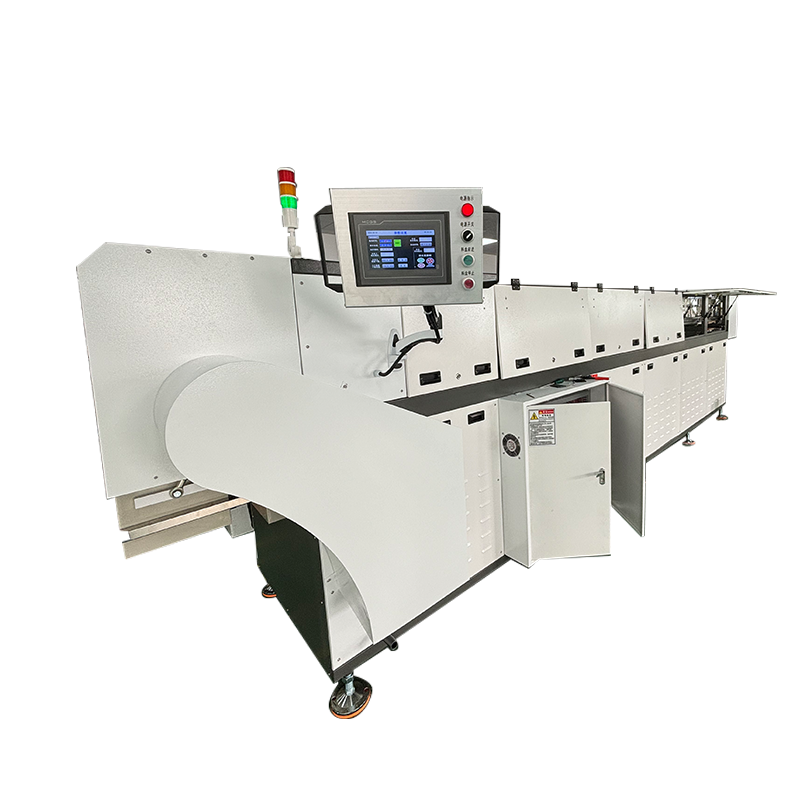 SY-Pシリーズ 連続パススルーインライン磁気バリ取り研磨機 大量ラインの場合、このトンネル型システムは連続流、モジュール式粉砕ボックス、および 1 人のオペレーターが管理する多段階磁気ゾーンを使用します。 製品を見る→
トレードオフは柔軟性です。パススルー マシンは、パーツ ファミリが安定しており、形状が予測可能な場合に最も快適に動作します。ミックスが毎週変わる場合は、通常、バッチ装置の方が効果的です。
バリ取りだけで終わらない
磁気機械から取り出された部品は濡れており、コンパウンドでコーティングされており、多くの場合わずかに熱くなっています。次に何が起こるかによって、フィニッシュが次の操作まで生き残るかどうかが決まります。精密超音波洗浄機は、めっき、組み立て、検査の前に重要な止まり穴やねじから化合物の残留物や緩んだメディアを除去します。
温度管理は2枚目です。循環チラーによりタンクと洗浄槽が一定の温度に保たれるため、長時間の勤務でもサイクルタイムが正確に保たれます。 3つ目は「水」です。循環および浄化システムにより、プロセス水を排水管に送らずに再利用できるため、コストと仕上げセルの環境負荷の両方が削減されます。バリ取り、洗浄、冷却、水処理がまとめて 1 つのプロセス チェーンを形成しており、これらを 4 つの個別の購入としてではなく、チェーンとして計画することが有益です。
購入前の実用的なチェックリスト
実部と実数を会話に持ち込んでください。プロセスを理解しているサプライヤーは、以下のすべてについて質問します。理解できない場合は、自分で問題を提起する必要があります。
- 部品の組み合わせを測定し、今週だけでなく今後 2 年間に稼働すると予想される最大および最小のコンポーネントを見つけます。
- タンクに入る部品の最も厳しい公差を特定し、機械がそれを保持できることを確認します。
- 実際にバリ取りが必要なフィーチャー (穴、ねじ、スロット、エッジ) とその最小のフィーチャーをリストします。
- バッチ処理、インライン パススルー、または両方の組み合わせが必要かどうかを決定します。
- メディアとコンパウンドを素材、バリサイズ、希望の仕上がりに合わせてテストしてください。
- 機械自体と同時に、すすぎ、冷却、水のリサイクルを計画します。
- スペアパーツ、メディアの再供給、ドライブに注意が必要な場合の対応などについて質問してください。
自分の部品を短時間試してみると、どんな仕様書よりも多くのことがわかります。検査、測定、承認できるサンプルを生成するサイクルを依頼してください。
機械を作る人々と話す
私たちは中国蘇州に拠点を置く金属表面処理装置メーカー、蘇州盛亜精密機械です。当社は 14 年以上にわたって磁気バリ取りおよび研磨装置を構築しており、約 2,000 平方メートルの生産スペース、専用の研究センター、および現在の製品範囲の背後にある 20 以上の特許を備えています。当社の機械は研究室、作業工場、自動生産ラインで稼働しており、私たちが最も頻繁に耳にする質問は、それが私の部品に適合するか、私の許容範囲に耐えられるか、1 時間あたり何個の部品を使用できるかという実際的な質問です。
図面とサンプルをお送りいただければ、通常、どの構成が理にかなっているのか、またサイクルがどのようになるのかをお知らせいたします。できます ここから私たちのチームに連絡してください そして、完了する必要がある部分について説明します。何かに取り組む前に、オプションについて喜んでお話しします。